在半导体、功率器件、先进封装等制造场景中,TIM热界面材料配制、涂覆、点胶、贴片等工序通常需要在受控洁净环境中完成。洁净度、温湿度、表面清洁度、涂布厚度与固化压力,都会直接影响界面热阻、长期可靠性与良率。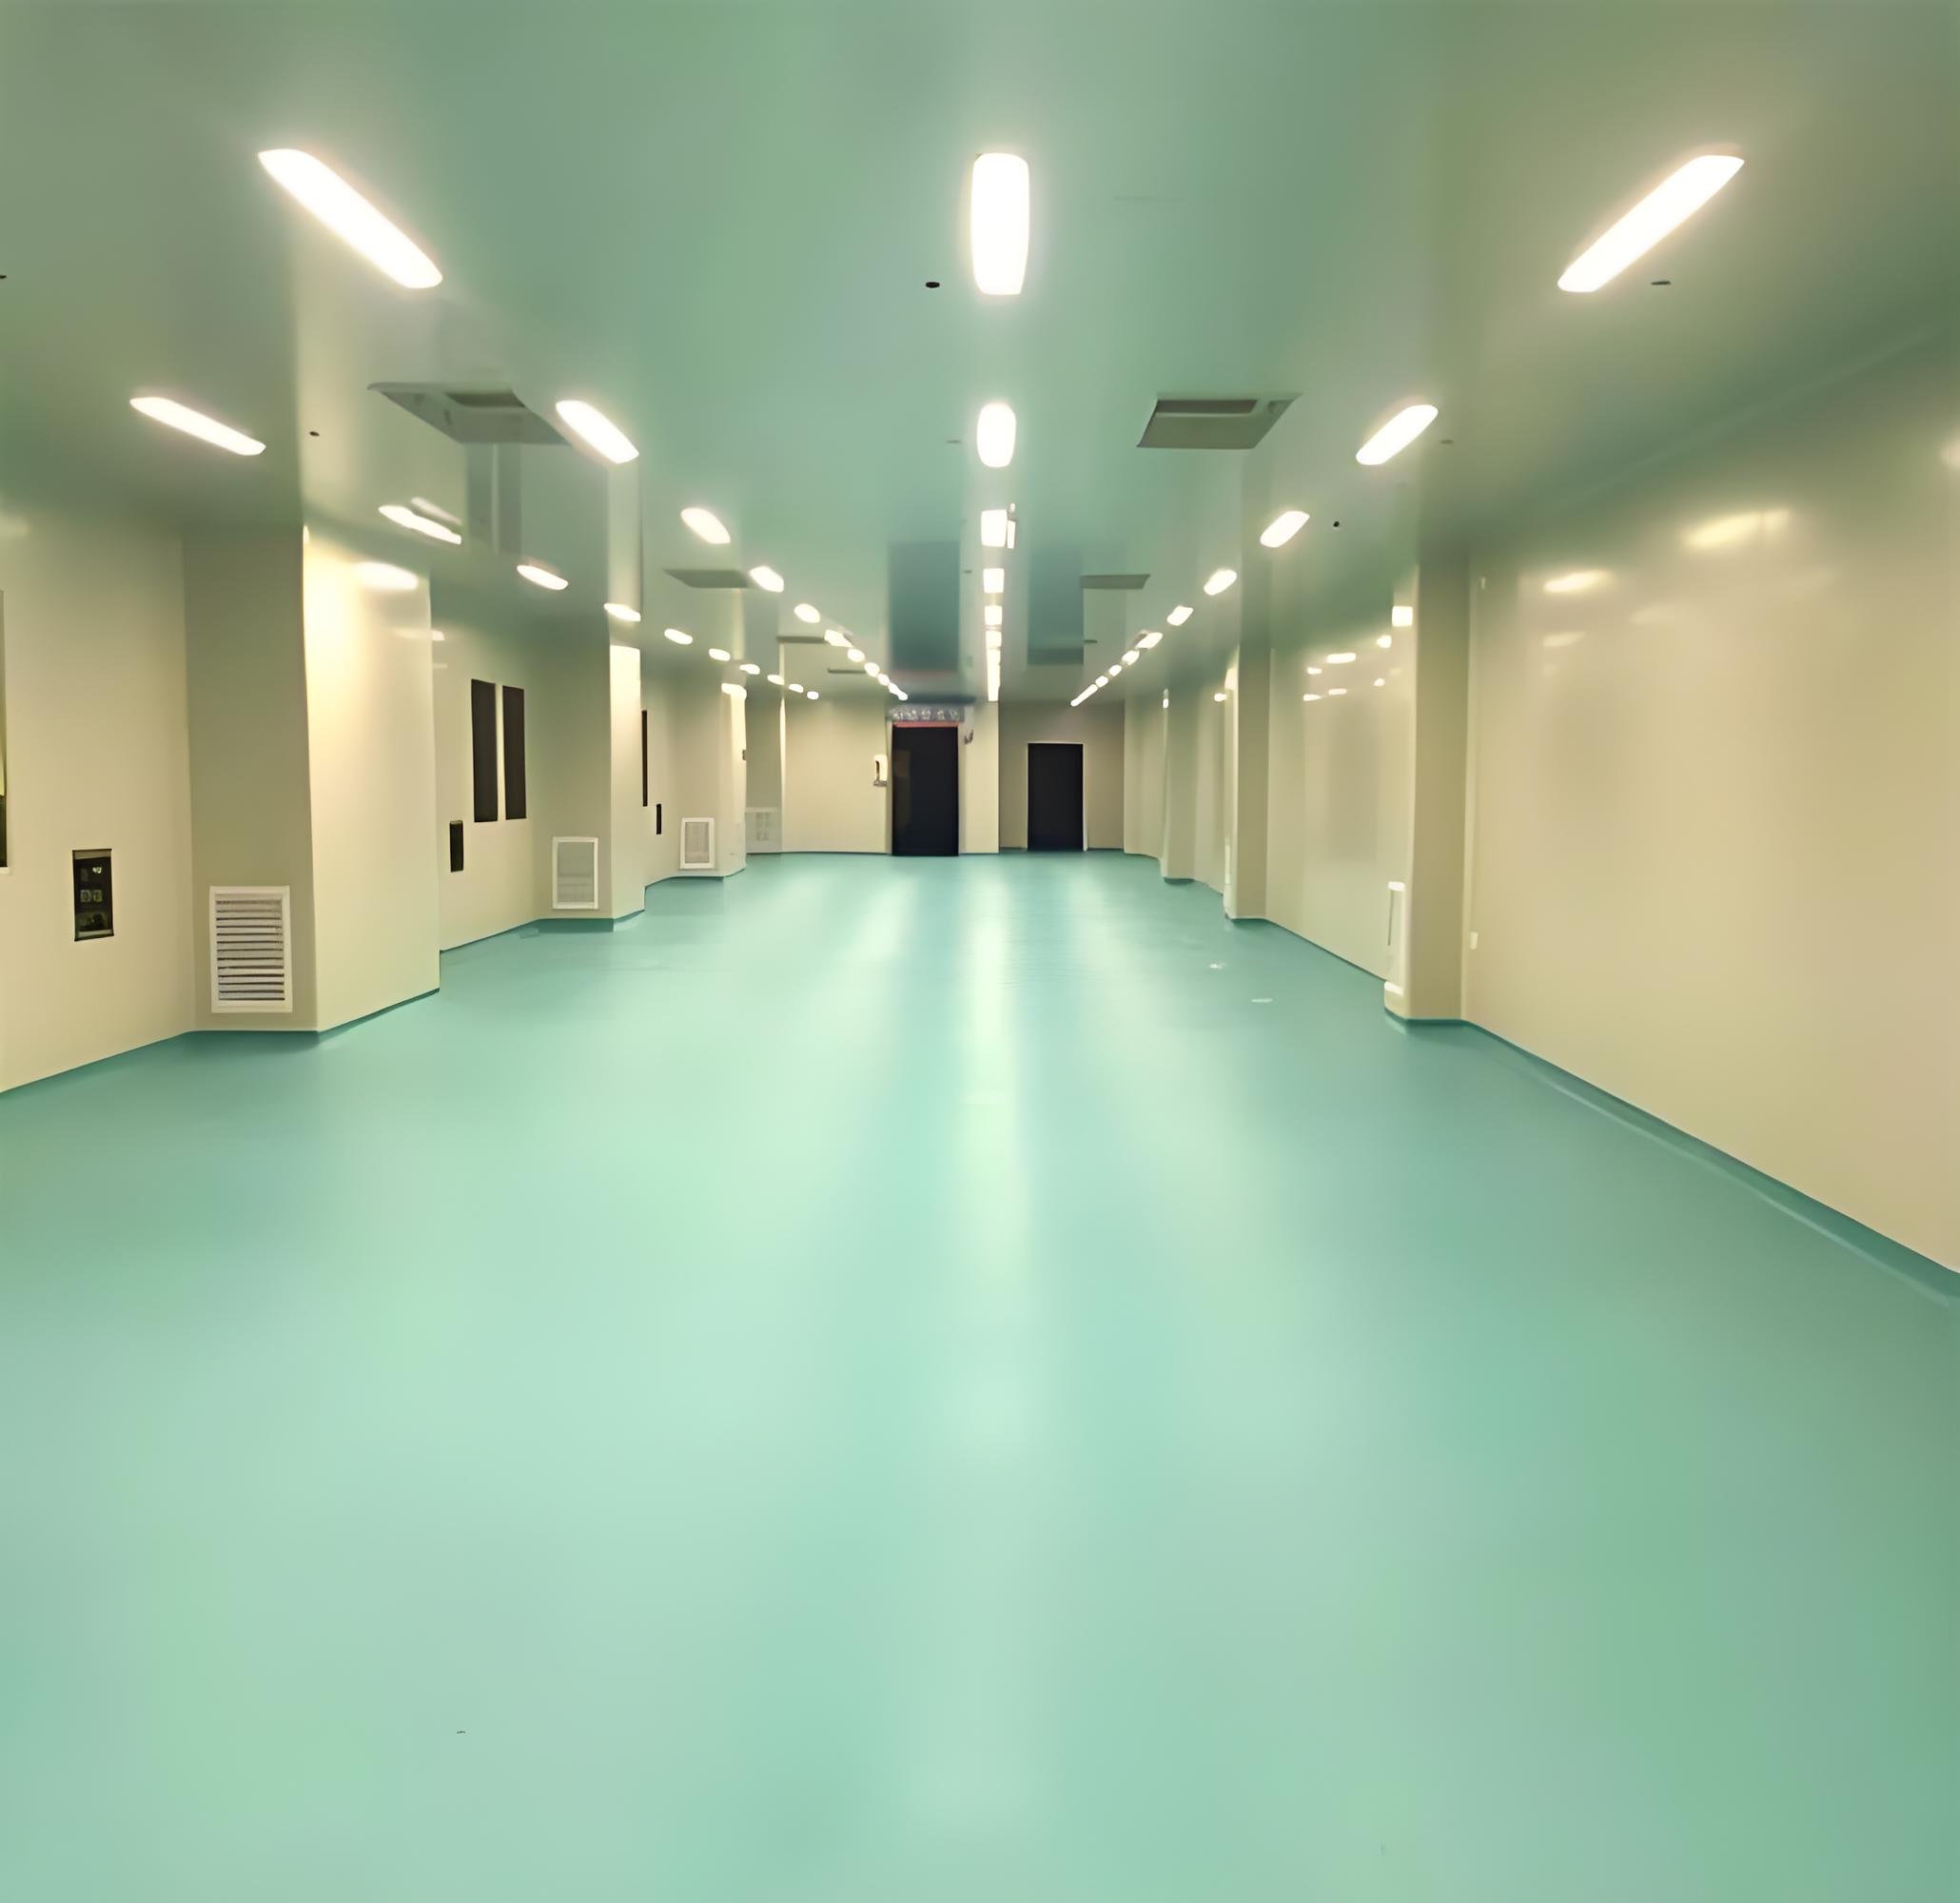
1. 明确洁净等级与工艺匹配
依据产品工艺、TIM类型和装配方式确定洁净区等级。TIM涂覆、相变材料裁切、凝胶点胶等对微粒、油雾、纤维较敏感,宜设置独立洁净区域或局部洁净工位。
2. 完成图纸会审与工序策划
重点核对人流、物流、物料暂存、工具清洁、废弃物转运路径,避免洁净区与非洁净区交叉。TIM施工区域应远离切割、打磨、焊接等高发尘工序。
3. 开展人员洁净培训
进入洁净区前,施工人员应完成洁净行为规范、着装要求、工具清洁、物料拆包、废弃物处理等专项交底。关键岗位如点胶、贴片、固化、检验人员应考核后上岗。
4. 建立材料与工具进场制度
TIM原材、载具、刮刀、点胶针头、治具、无尘布、异丙醇、手套等应提前清洁、包装并登记。进入洁净区的工具表面不得有油污、锈迹、灰尘和纤维残留。
1. 温湿度受控
TIM涂覆、相变材料贴合、凝胶点胶和固化过程应满足材料工艺窗口。施工前应确认车间温湿度、压差、换气次数满足设计要求。
2. 压差与气流稳定
洁净区相对非洁净区应保持正压,相邻不同洁净等级区域应形成稳定压差梯度,防止外部污染物倒灌。
3. 发尘作业隔离
洁净区内禁止切割、打磨、钻孔、焊接等易产尘作业。确需进行的,应经批准并采取隔离、吸尘、防护和清洁措施。
4. 禁止带入污染源
洁净区内不得携带食物、饮料、香烟、普通纸张、木质材料、易掉屑包装等物品。外包装应在洁净区外拆除。
1. TIM原材分区存放
导热膏、导热凝胶、导热垫片、相变材料等应按批次、有效期、储存条件分类存放。开封后应记录开封时间,避免混批、超期使用。
2. 拆包在指定区域完成
TIM包装、保护膜、隔离膜、载带等应在洁净区外或指定拆包区去除。进入洁净区的材料表面应使用无尘布和合规溶剂擦拭。
3. 工具与治具清洁
刮刀、点胶头、治具、载具使用前应清洁并干燥。接触TIM表面的工具不得有毛刺、油污和纤维脱落。
4. 溶剂使用需受控
表面清洁常用异丙醇等合规溶剂,应控制用量,待表面完全干燥后再进行下一步操作,避免残留影响附着和热界面接触。
1. 墙面、吊顶与地面应低产尘
洁净室围护结构宜采用表面平整、光滑、不起尘、易清洁的材料。阴阳角宜做圆弧处理,减少积尘死角。
2. 密封与接缝处理要连续
彩钢板拼接缝、门窗框缝、穿墙孔洞、灯具与插座周边应使用洁净适用密封胶连续密封,避免漏风、积尘和压差波动。
3. 净化空调系统需提前清洁
风管安装前应保持内壁清洁,安装后应进行漏光、漏风检查。高效过滤器安装前应完成空吹和清洁,安装后应按规范进行检漏。
4. 静电与照明需满足工艺要求
TIM施工区域应关注静电防护、照度和眩光控制,避免因静电吸附微粒或照明不足导致涂覆缺陷。
1. 基材表面清洁
芯片、散热盖、散热器、基板等接触面应无油污、灰尘、指纹和旧TIM残留。清洁后应避免二次污染,不得用手直接触碰关键接触面。
2. 涂覆方式按材料确定
导热膏可采用点胶、刮涂或丝网印刷;导热凝胶宜采用自动点胶;导热垫片和相变材料应按尺寸精准裁切并定位。施工方式应与产线自动化程度匹配。
3. 厚度控制优先用工装
TIM过厚会增加热阻,过薄可能造成填充不充分。应通过治具、限位结构、垫片厚度或装配压力控制界面厚度,避免凭经验手工判断。
4. 避免气泡、空洞和污染
涂覆后应检查是否有气泡、断胶、缺胶、异物夹杂。相变材料和导热垫片贴合时应避免拉伸、褶皱和局部悬空。
5. 固化与装配压力受控
需要固化的TIM应按规定温度、时间和压力执行。装配压力应均匀,可采用对角紧固、分步加压等方式,防止翘曲、溢胶或界面接触不良。
6. 返修必须彻底清除旧料
返工或重装时,旧TIM应完全清除,不得在新旧材料叠加使用。清洁、干燥、检查合格后方可重新涂覆。
1. 外观检验
检查涂覆完整性、覆盖范围、溢胶、气泡、异物、划伤和表面污染。
2. 厚度与一致性检验
通过治具、测厚仪或过程抽检确认TIM厚度与均匀性。
3. 洁净度巡检
对施工区域进行尘埃粒子、表面清洁度、人员着装、工具状态巡检。
4. 关键参数留痕
记录材料批次、开封时间、环境温湿度、涂覆时间、固化条件、装配压力、操作人员等信息,便于追溯。
1. 洁净度验收
按设计等级进行粒子浓度、压差、风速风量、温湿度等检测。
2. 高效过滤器检漏
高效过滤器安装完成后应进行完整性检查,确保送风洁净可靠。
3. TIM性能验证
结合热阻测试、结温验证、热循环和可靠性测试,确认TIM工艺稳定性。
4. 建立运维档案
明确过滤器更换周期、环境清洁频次、设备点检要求和异常处理流程,确保洁净车间长期稳定运行。